大连龙源包装材料生产工艺流程及质量管控要点解析
📅 2026-10-16
🔖 大连龙源包装材料有限公司:包装材料,纸箱包装,塑料包装,缓冲包装,包装制品
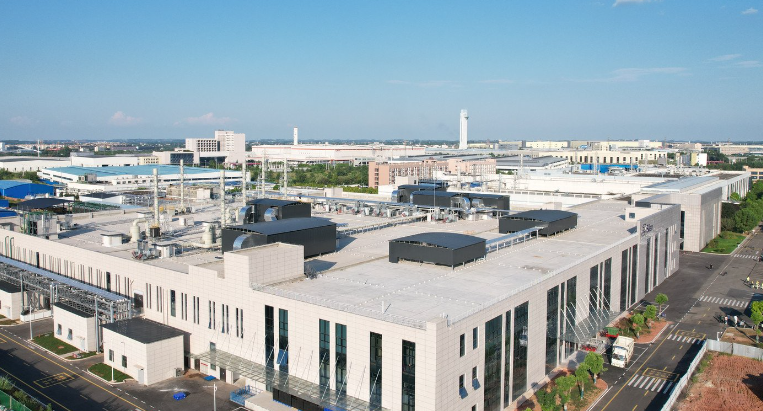
在包装行业摸爬滚打十几年,我见过太多因工艺流程管控不到位导致的批次性质量问题。尤其在大连这样的港口城市,出口包装对强度、防潮、环保的要求逐年提高。大连龙源包装材料有限公司能在本地市场站稳脚跟,靠的不是低价,而是一套从原料到成品的闭环工艺体系。
纸箱包装:从瓦楞成型到模切精度
纸箱包装的起点是原纸选型。我们通常根据客户产品的堆码层数和运输距离反推瓦楞楞型——比如五层AB楞用于重型机电产品,三层B楞用于小家电。关键控制点在于单面瓦楞机的温度与胶量:温度低于160℃会导致糊线不实,胶量过大会使纸板翘曲。模切环节的公差我们控制在±0.5mm以内,否则自动装箱线会频繁卡箱。
塑料包装与缓冲包装的工艺交叉点
塑料包装(如PE袋、气泡膜)与缓冲包装(如EPE珍珠棉、纸浆模塑)看似两条线,实则共用同一套质量追溯逻辑。大连龙源包装材料有限公司在吹膜工序中,将厚度偏差控制在±5%,因为缓冲性能直接取决于泡孔均匀度。而纸浆模塑的缓冲包装制品,我们会在烘干后做24小时恒温恒湿平衡,避免客户使用中脆裂。
质量管控的三个硬指标
- 边压强度(ECT):每批次抽检,纸箱包装不低于4.5kN/m
- 跌落测试:缓冲包装制品按ISTA 1A标准,角跌落无破损
- 环保合规:塑料包装重金属含量符合RoHS指令
这些数据不是摆设。去年一家水产客户改用我们的防潮纸箱包装后,冷链运输破损率从3.7%降到0.8%。
给采购方的实践建议:别只看单价。要求供应商提供每批次的边压强度报告和缓冲包装的密度检测数据。大连龙源包装材料有限公司:包装材料,纸箱包装,塑料包装,缓冲包装,包装制品——全品类自产的好处是,缓冲包装与纸箱包装的配合公差能提前在内部消化。
包装工艺没有捷径。把瓦楞温度、胶量、模切刀口这些细节钉死,质量自然稳。未来我们会在塑料包装线加装在线测厚仪,把数据直接对接到客户系统——让管控看得见。